在当前包装行业竞争日益激烈的背景下,纸箱包装作为产品运输的重要载体,其质量直接影响到客户满意度与企业品牌形象。纸箱包装质量检验作为保障产品质量的关键环节,不仅涉及生产流程的标准化,还关系到后续物流配送的效率与安全性。如何在实际操作中优化质量检验流程,成为企业提升竞争力的重要课题。本文将围绕纸箱包装质量检验过程中的两个关键环节,探讨其实际应用场景及改进策略。
一、原材料筛选与外观检测
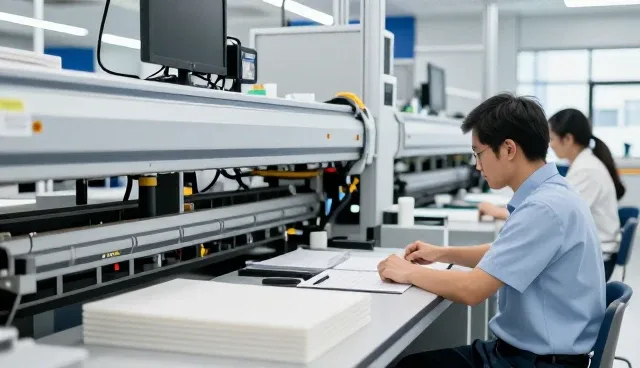
纸箱包装质量检验的第一环节是原材料的筛选,包括纸板的厚度、强度及表面平整度等指标。这些参数直接影响到纸箱的承重能力和外观美观度。企业在采购原材料时,应建立完善的供应商评估体系,定期对纸板进行物理性能测试,确保其符合行业标准。同时,外观检测作为视觉化检查的重要手段,可通过人工目检或自动化设备实现,以发现纸板表面的杂质、褶皱等问题,确保后续生产过程的稳定性。
二、印刷与封口质量检测
纸箱包装在完成基本结构后,往往需要进行印刷和封口处理,以满足品牌宣传和防潮防尘的需求。印刷质量的检测主要关注油墨颜色均匀性、图文清晰度及印刷位置的准确性。封口质量则涉及胶水粘合强度、封口线是否平整等问题。在实际操作中,企业应引入印刷机的在线检测系统,实时监控印刷效果,同时采用拉力测试仪等设备评估封口强度,以确保最终产品的外观与功能符合客户需求。
三、承重测试与抗压性能检测
纸箱包装在实际应用中,经常面临货物堆叠、运输震动等复杂环境,因此承重测试和抗压性能检测成为不可或缺的环节。企业应依据不同产品包装需求,设定合理的承重与抗压标准,并使用专业设备如液压测试机进行模拟测试。测试结果不仅能评估纸箱的物理性能,还能为包装设计优化提供数据支持,从而提升包装的实用性和安全性。
四、环境适应性与耐候性检测
纸箱包装在实际配送过程中,可能遭遇温度变化、湿度波动甚至雨雪等恶劣天气条件,因此环境适应性与耐候性检测显得尤为重要。检测内容包括纸箱在高低温环境下的变形情况、湿度对纸板强度的影响等。企业可通过模拟环境试验,评估纸箱在不同条件下的表现,并据此调整包装材料选择和结构设计,以增强包装的适应性与可靠性。
五、客户反馈与质量追溯机制
纸箱包装质量检验不仅限于生产环节,还应延伸至客户使用后的反馈收集与质量追溯。企业应建立完善的客户反馈机制,通过问卷调查、电话回访等方式收集客户对包装质量的意见,并结合生产记录进行追溯分析。这种闭环管理模式有助于企业及时发现潜在问题,优化质量控制流程,提升整体服务水平。
对于合肥鑫兴旺包装有限公司,建议进一步完善质量检验体系,将原材料筛选与客户反馈机制纳入统一管理平台,实现数据共享与流程透明化。同时,应加大自动化检测设备的投入,提升检测效率与准确性,以应对日益增长的市场需求。通过持续优化质量检验环节,企业能够在激烈的市场竞争中占据更有利的位置,为客户提供更高质量的包装解决方案。